

2026年9月22日
鋁壓鑄表面拋光完整解析:ADC12 鏡面處理流程、成本與透明漆選擇
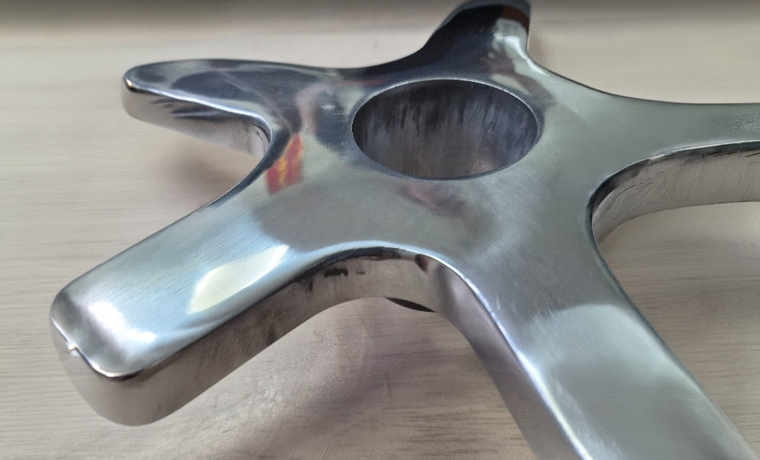
鋁合金壓鑄件的表面處理,不僅影響產品的外觀質感,也關係到尺寸精度、耐候性、量產良率及整體製造成本。尤其是ADC12 鋁壓鑄件,若要加工至接近鏡面的高亮效果,必須經過多階段研磨、精細拋光、清潔與防氧化處理。
許多客戶詢價時只要求「鋁壓鑄表面拋光」或「鏡面處理」,卻未定義表面粗糙度、光澤度與外觀允收標準,容易造成品質認知落差。因此,產品設計與報價前,應先了解鋁壓鑄鏡面拋光流程、常見缺陷與成本因素。
文章目錄
- 什麼是鋁壓鑄表面拋光?
- ADC12 適合做鏡面拋光嗎?
- 鋁壓鑄鏡面拋光流程
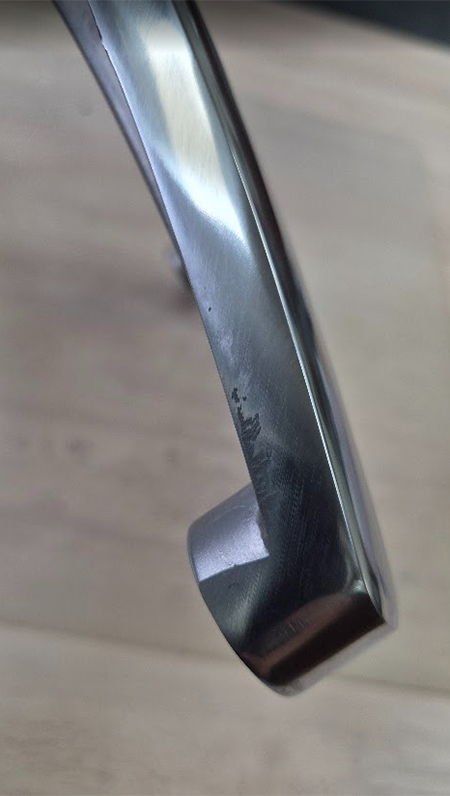
- 鏡面拋光的常見缺陷
- 拋光膏殘留與清潔方式
- 鏡面拋光後要不要噴透明漆?
- 如何定義表面粗糙度與外觀標準?
- 影響鋁壓鑄拋光成本的因素
- 如何降低鋁壓鑄鏡面拋光成本?
- 拋光報價前應提供哪些資料?
- 常見問題 FAQ
什麼是鋁壓鑄表面拋光?
鋁壓鑄表面拋光,是利用砂紙、研磨帶、拋光輪及專用拋光膏,逐步去除毛邊、分模線、氧化皮、流痕與細微刮痕,使鋁合金壓鑄件表面更加平整,並呈現高亮金屬光澤。
拋光並不只是把表面磨亮。如果壓鑄件本身存在氣孔、縮孔、冷隔或深層流痕,研磨後反而可能暴露內部缺陷,甚至造成尺寸偏差。因此,進行鋁合金壓鑄件鏡面處理前,應先評估:
- 鋁合金材質與壓鑄品質
- 氣孔、縮孔及流痕程度
- 外觀面與非外觀面的範圍
- 產品允許的研磨餘量
- 分模線、頂針及澆口位置
- 是否需要透明漆或其他後續表面處理
ADC12 適合做鏡面拋光嗎?
ADC12 具有良好的流動性、鑄造性與尺寸穩定性,常用於汽車零件、機構外殼、散熱器、電機外殼及消費性電子產品。
然而,ADC12 的矽含量較高,材料內可能存在共晶矽相與微小孔隙。因此,即使經過細磨與拋光,也不一定能呈現如不鏽鋼、高純度鋁材或鍛造鋁材般均勻的鏡面效果。
如果產品對外觀要求較高,建議開模前確認:
- ADC12 是否符合最終外觀需求。
- 模具排氣及壓鑄密度是否足夠。
- 外觀面是否避開頂針、分模線與澆口。
- 是否已預留適當的研磨加工餘量。
- 是否應改用更適合高亮拋光的鋁合金材料。
「ADC12 可以拋光」不代表每一件 ADC12 壓鑄件都能穩定達到完美鏡面,仍須依產品結構與壓鑄品質判斷。
鋁壓鑄鏡面拋光流程
1. 外觀檢查與前處理
加工前先檢查毛邊、澆口、分模線、頂針痕、刮傷、氣孔、縮孔與流痕,再進行去毛邊、澆口修整及局部整平。
若壓鑄件存在嚴重氣孔或冷隔,應先評估是否值得繼續加工,避免在後續高工時拋光完成後才判定不良。
2. 多階段粗磨與細磨
常見的砂紙研磨順序為:
- #80、#120:去除毛邊、澆口及明顯缺陷
- #200、#320:整平表面並降低深層刮痕
- #400、#600:建立均勻的研磨紋路
- #800、#1000:進行高階細磨
- #1200 至 #2000:依鏡面要求進一步細化
每一道砂紙都應去除前一道留下的研磨紋。若過度跳號,進入拋光階段後仍可能出現細微刮痕、霧面或反光不均。
此外,研磨必須控制壓力與方向,避免造成局部凹陷、邊角變形、壁厚變薄或尺寸超差。
3. 拋光輪與拋光膏處理
細磨完成後,可使用麻輪、布輪或羊毛輪,搭配鋁合金專用拋光膏進行:
- 粗拋:消除細微研磨痕
- 中拋:提升亮度與均勻性
- 精拋:形成高反射鏡面效果
加工時需控制拋光輪轉速、接觸壓力、拋光膏用量與作業時間。壓力過大可能造成局部過熱、表面變形或拋光膏堆積。
4. 清潔與品質檢驗
完成拋光後,應以脫脂清洗、中性清潔劑、超音波清洗或高壓水洗去除拋光膏與金屬粉末,再檢查:
- 是否有明顯刮痕或霧面
- 表面反光是否均勻
- 是否殘留拋光膏與油污
- 邊角是否過度研磨
- 產品尺寸是否受到影響
鏡面拋光的常見缺陷
氣孔與縮孔
當研磨去除壓鑄件表層後,內部氣孔可能被打開,形成針孔、凹洞或黑點。少量缺陷可評估局部修補,但密集氣孔應從模具排氣、壓鑄參數與產品結構改善。
分模線、頂針痕與流痕
如果分模線、頂針或澆口位於主要外觀面,即使經過拋光仍可能留下痕跡。若流痕或冷隔較深,過度研磨還可能造成局部壁厚不足。
橘皮與反光不均
表面平整度不足、拋光輪選擇不當或加工壓力不平均,可能形成橘皮、霧面與波紋。真正的鏡面效果除了光澤度,也必須考慮平面度及反射一致性。
拋光膏殘留與清潔方式
拋光膏含有研磨微粒、油脂與蠟類成分,容易附著於深孔、細槽、螺紋、凹角、散熱片間隙及表面微孔。
若清潔不完全,可能造成:
- 透明漆附著力下降
- 烤漆縮孔、起泡或脫漆
- 電鍍及陽極處理不均
- 外觀出現油斑或白霧
- 組裝時污染其他零件
結構複雜的鋁壓鑄件,建議採用多段式脫脂與超音波清洗。高要求產品還可增加白布擦拭、表面張力或塗層附著力測試。
鏡面拋光後要不要噴透明漆?
是否施作透明保護漆,應依產品的使用環境、外觀要求及維護方式決定。
不噴透明漆
優點:
- 保留鋁合金原生光澤與金屬觸感
- 不增加漆膜厚度
- 減少一道製程與成本
缺點:
- 容易氧化、變色或留下指紋
- 耐刮性與耐化學性有限
- 高濕度及鹽霧環境下較難維持外觀
噴塗透明保護漆
優點:
- 延緩氧化與變色
- 提高耐候性與耐指紋能力
- 降低日常清潔及保養需求
缺點:
- 可能稍微降低原生金屬光澤
- 增加清潔、噴塗、烘烤與檢驗成本
- 可能出現橘皮、流漆、顆粒或附著不良
若產品用於戶外、高濕度環境或經常被手部接觸,通常較適合增加透明保護塗層;若重視自然金屬質感且使用環境穩定,則可考慮保留拋光原色。
如何定義表面粗糙度與外觀標準?
「鏡面」、「高亮」與「光亮」容易產生主觀認知差異,建議在圖面或規格書中明確標示:
- 表面粗糙度要求,例如:Ra
- 光澤度與量測角度
- 外觀面、非外觀面與遮蔽面
- 刮痕、凹點及氣孔的允收尺寸與數量
- 外觀檢驗的光源、距離、時間與角度
- 是否允許局部修補及輕微色差
- 核准樣品或外觀限度樣本
表面粗糙度低,不一定代表肉眼看到的鏡面效果良好。高外觀產品應同時管理粗糙度、光澤度、平面度、波紋及表面缺陷。
影響鋁壓鑄拋光成本的因素
鋁壓鑄件鏡面拋光成本,不只來自砂紙與拋光膏,人工工時、清潔、檢驗及不良風險通常才是主要支出。
主要報價因素
- 產品尺寸與重量:大型零件需要更多研磨時間及固定治具。
- 結構複雜度:深槽、細孔、曲面、尖角與散熱片多依賴手工作業。
- 拋光面積:局部外觀面拋光通常比整件鏡面處理更經濟。
- 原始壓鑄品質:氣孔、縮孔與流痕越多,修整及重工成本越高。
- 鏡面等級:一般亮面、高亮面與鏡面所需工序及檢驗標準不同。
- 訂購數量:小量打樣的治具與前置成本較難分攤。
- 後續處理:透明漆、電鍍、PVD 或其他塗層都會增加製程與良率風險。
因此,報價時不能只標示「拋光」,還應明確說明拋光範圍、外觀等級與檢驗規格。
如何降低鋁壓鑄鏡面拋光成本?
若產品需要高質感外觀,應在設計及開模前納入表面處理需求:
- 將主要外觀面設計在容易研磨的位置。
- 把分模線、頂針與澆口安排於非外觀面。
- 避免在鏡面區域設計深槽、細肋及尖角。
- 為拋光區域保留適當的研磨餘量。
- 採用局部拋光,而非整件全面鏡面處理。
- 改善模具排氣及壓鑄參數,降低氣孔與流痕。
- 量產前製作樣品,確認外觀、工時與允收標準。
- 以核准限度樣品取代模糊的「完美鏡面」要求。
如果壓鑄基材不適合鏡面加工,也可評估 CNC 精加工、噴砂、玻璃珠處理、電鍍、PVD 或透明塗裝等替代方案。
拋光報價前應提供哪些資料?
為了準確評估鋁壓鑄拋光價格,建議向供應商提供:
- 2D / 3D 及產品照片
- 鋁合金材質,例如 ADC12
- 產品尺寸、重量與預估數量
- 需要拋光的表面範圍
- 鏡面、高亮面或一般亮面的要求
- 表面粗糙度或光澤度標準
- 氣孔、刮痕及色差的允收條件
- 是否允許局部修補
- 是否需要透明保護漆
- 耐鹽霧、耐酒精與耐刮測試要求
- 標準樣品或外觀限度樣本
規格越完整,供應商越能合理估算工時、耗材、良率與後續處理成本,並降低量產後重新議價或返工的風險。
常見問題 FAQ
ADC12 鋁壓鑄件能做到鏡面效果嗎?
可以,但效果取決於材料、壓鑄密度、氣孔、產品結構及外觀標準。若基材存在密集孔隙或深層流痕,可能無法達到完全均勻的鏡面效果。
ADC12 拋光後會氧化嗎?
會。長時間接觸空氣、濕氣、汗水或污染物後,表面可能失去光澤或變色。若需要長期維持外觀,可評估透明保護漆或其他防氧化處理。
拋光會影響產品尺寸嗎?
會。研磨與拋光都會去除材料,可能影響孔徑、配合面、平面度及邊角形狀。精密區域應明確標示禁止研磨或限制加工量。
拋光後可以直接噴透明漆嗎?
不建議。噴漆前必須徹底清除拋光膏、油污與金屬粉末,否則容易發生縮孔、起泡、脫漆或附著力不良。
如何降低鋁壓鑄件鏡面拋光費用?
可從改善壓鑄品質、簡化產品結構、縮小拋光面積、優化分模線位置及明確定義外觀標準著手,避免過度加工與反覆重工。
結語:先定義外觀,再決定拋光製程
鋁壓鑄表面拋光是一項結合材料、模具、壓鑄、研磨、清洗與塗裝的整合工程。ADC12 雖然可以進行高亮拋光,但最終效果仍受氣孔、流痕、結構複雜度及外觀標準影響。
專案初期應先確認鋁合金材質、鏡面範圍、研磨餘量、表面粗糙度、清潔方式、透明漆需求及量產良率。透過樣品驗證與明確規格,才能在產品美觀、耐久性、生產效率及鋁壓鑄拋光成本之間取得平衡。